
真空导入漏气查不出原因
真空导入漏气查不出原因?先别急着换泵,问题多半出在抽真空之前
做了十来年真空导入,被问得最多的一句是:老师,我这袋铺得好好的,怎么保压就是过不去?
我的回答一般都很扫兴:问题多半不在袋子上,在你开始抽真空之前的那半小时。
真空导入这个工艺,说白了就是靠负压把树脂"吸"进铺好的纤维里。整套系统里真空泵是最贵、最累的部件,但决定成败的往往不是泵本身,而是抽真空之前的检漏这一步。按行内的普遍做法,保压测试要做到:系统抽到 -0.095 MPa 以下后关泵,五到十分钟内掉压不超过 0.005 MPa,才算合格。很多车间糊弄这一步,直接开灌,结果树脂走到一半,气体从胶带封边、三通接头或者袋子的褶皱里渗进去,制品里全是干斑和气泡,一拆模几千块的树脂和纤维全废。
检漏抓三个地方就够了。第一是密封胶带和模具的贴合面,模具表面有划痕或者没清理干净,胶带是粘不实的;第二是导气管路的每一个接头,尤其是一次性螺旋管接快速接头的位置;第三是真空袋的褶皱,铺袋的时候手法快一点没关系,但褶皱叠起来就是隐藏的泄漏通道。一个土办法:保压的时候用手或者其他软物分区压住怀疑点,压到哪一段掉压速度明显变慢,漏点就在哪。
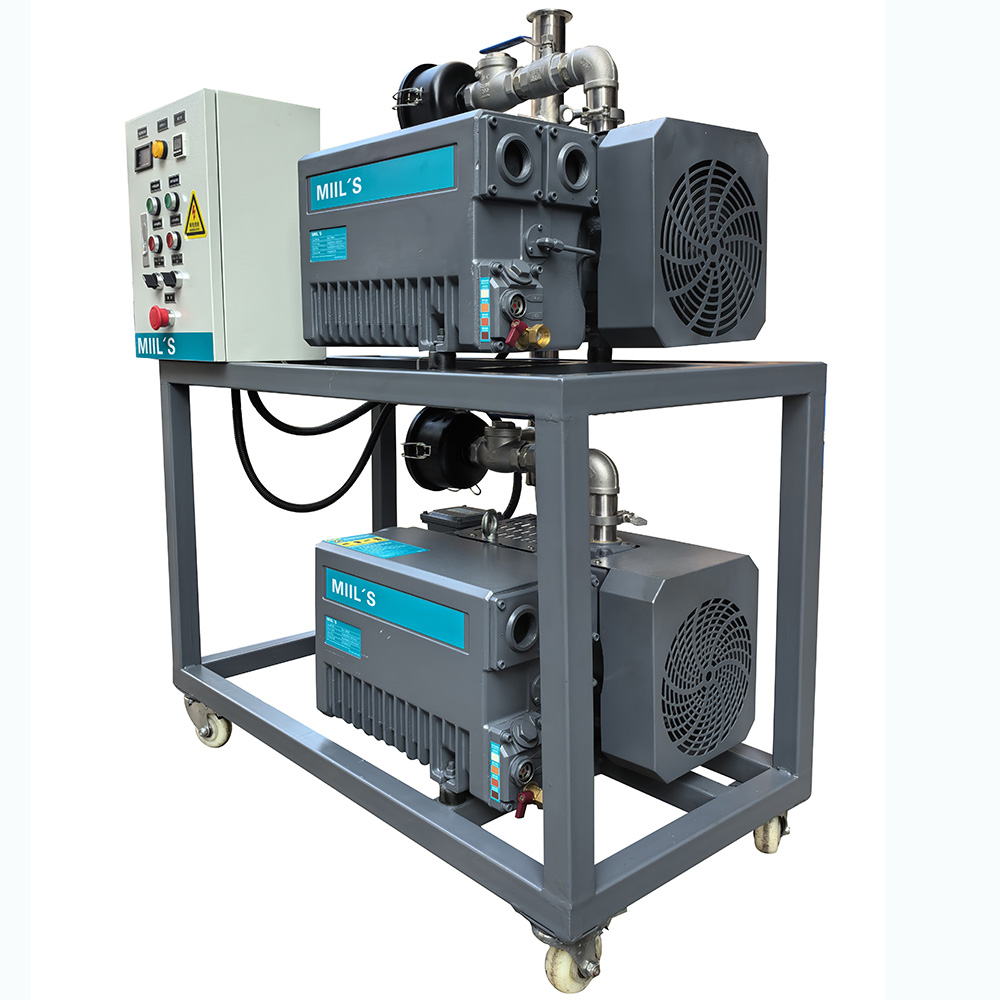
再说泵的选择。真空导入对真空度的要求其实不算苛刻,极限真空够到 -0.095 MPa(也就是绝对压力 5 kPa 左右)就能干活,但对抽速和稳定性有讲究。中小型件用双级旋片泵,抽速 20 到 65 L/min 也就够了,前提是前级加一个有效的油气分离和缓冲罐——旋片泵的油雾倒吸进管路,会污染树脂通道,这个坑不少人踩过。做大尺寸风电叶片、船体这类几立方米的型腔,就得考虑更大抽速的泵组,或者干脆上干式螺杆泵,好处是无油、不怕树脂蒸汽进泵,长期跑起来维护省心,代价是购置成本高出一大截。
还有一个容易被忽略的点:保压测试合格不等于灌注过程不漏。灌注的时候树脂不断消耗、袋子内外压差一直在变,封边受树脂浸润后密封性能也会变化。有经验的师傅会在灌注全程盯着真空表,掉压速度突然加快就立刻停树脂、查漏,而不是等灌完拆模才发现问题。
设备这块说到底一句话:泵是肌肉,检漏是习惯。肌肉差一点还能凑合,习惯不好,再好的泵也救不回来。
你们车间做保压测试的时候,掉压标准定的是多少?评论区聊聊,看看各家的口径差多少。